介绍
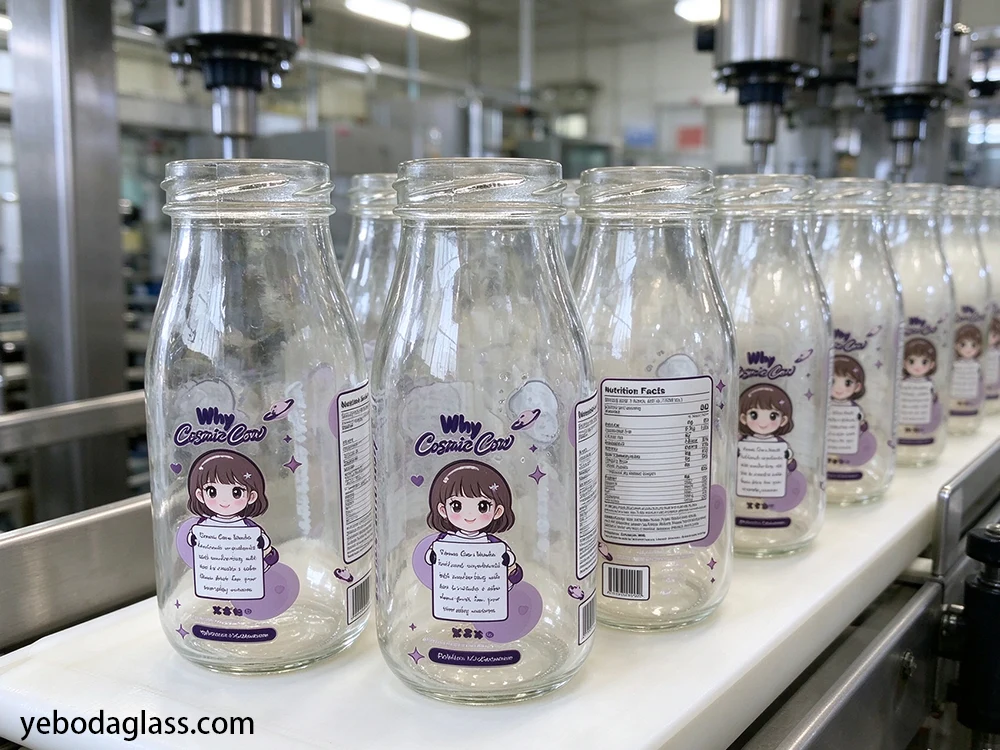
商业乳品厂正在悄然更换刚性高密度聚乙烯 (HDPE) 生产线。液态奶的包装格局已经改变。从原料供应不稳定、生产者延伸责任 (EPR) 法规日益严格,到微塑料相关诉讼风险不断增加,一次性容器的经济效益正在逐渐消退。玻璃瓶时代不再被视为过去在当地农产品摊位销售乳制品的陈旧观念的遗迹,而是现代乳制品生产商正在重新审视的一种高产量、高效率的制造资产类别。当涉及到与专业公司合作时,情况就变得复杂了。 玻璃牛奶瓶制造商你不能仅仅盯着那些光鲜亮丽的销售宣传单看,而应该深入了解炉膛化学、壁厚均匀性公差以及高速灌装线的运行稳定性指标。
工程变革:轻量化与炉体物理
2027 年的玻璃制造是一个关乎物理和物流的问题。一个典型的 1 升传统可回收瓶的重量在 420 克到 480 克之间。额外的重量提高了供应链的利润率,但也导致货运效率下降和燃油附加费上升。如今,一级玻璃厂可以利用先进的窄口压吹成型 (NNPB) 技术,在不破坏瓶身结构的前提下,将瓶身重量减轻至 260-290 克。制造商可以在成型过程中精确控制模具内的气压变化;这解决了传统吹塑成型工艺中玻璃内部分布不均的问题。最终得到的是一个更轻、更坚固的容器,能够承受 1.8 兆帕的垂直压力和高达 42 摄氏度的热冲击,这些参数对于自动化碱洗循环和用于闪蒸巴氏杀菌的快速灌装线(每分钟 300 个)至关重要。分析2027年乳制品包装趋势表明,可持续性不仅仅关乎可回收性,更关乎全生命周期经济效益。一次性PET瓶虽然成本高昂,单价仅为0.08美元,但其生命周期末端成本高昂,且合规成本不断攀升。另一方面,由商业乳制品瓶制造商设计的坚固耐用、可回收的玻璃容器,制造成本约为0.45美元,在光学应力扫描仪判定其需要重新熔化之前,可回收35至50次。这使得每次灌装的成本降低至0.012美元以下。为了实现如此高的经济效益,需要检查退火炉热端和冷端使用的表面处理工艺。在高速传送带上,玻璃与玻璃之间的摩擦,如果不使用热端热处理剂四氯化钛(TiO2)和冷端聚乙烯蜡喷涂,会导致瓶子的抗拉强度在仅仅三次清洗后下降高达60%。
单位成本、出行指标和材料对比
| 技术参数 | 传统玻璃瓶(2020 年前) | 2027 NNPB 轻质玻璃 | 标准高密度聚乙烯/聚对苯二甲酸乙二醇酯塑料 |
| 平均皮重(1升) | 450克 | 275克 | 38克 |
| 平均使用寿命 | 20 – 25 次行程周期 | 40 – 50 次行程循环 | 一次性使用 |
| 热冲击耐受性($ΔT$) | 30掳C – 35掳C | $\ge 42^\circ\text{C}$ | Non-applicable ($<65^\circ\text{C}$ melt threshold) |
| 垂直压碎载荷极限 | 1.2兆帕 | 1.85兆帕 | 0.45兆帕 |
| 化学浸出/气体渗透性 | 零/绝对障碍 | 零/绝对障碍 | 微塑料风险/透氧性 |
| 每次灌装的有效容器成本 | 0.022 美元(超过 20 次行程) | 0.009 美元(超过 50 次行程) | 0.085 美元(单次购买) |
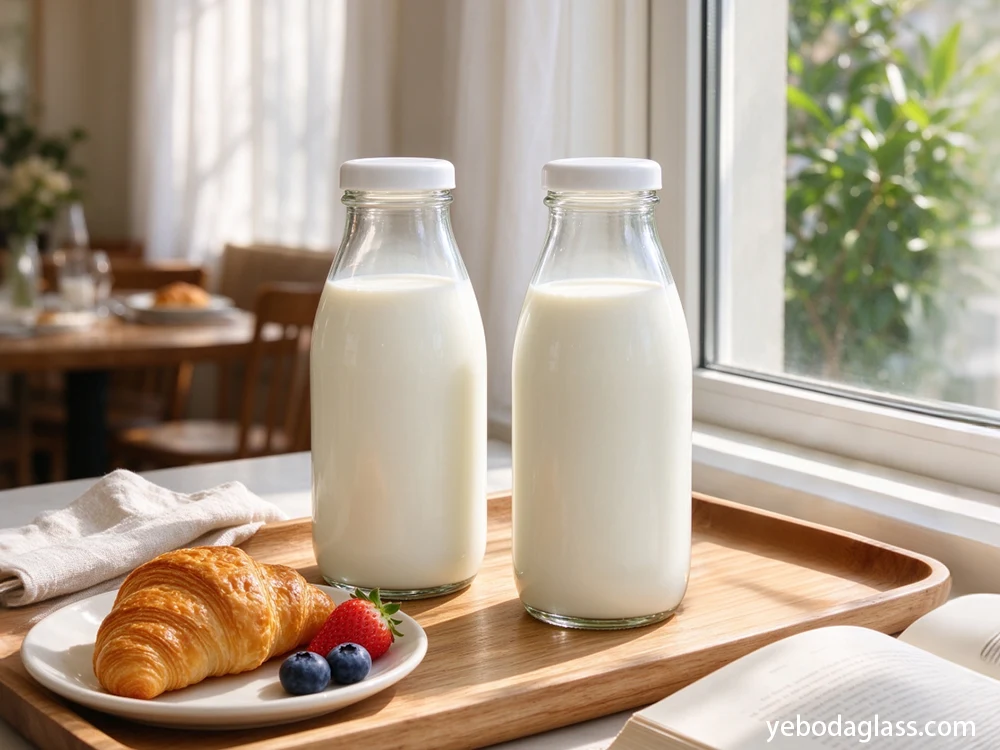
加工厂向可持续发展的转型 玻璃牛奶瓶 这需要了解新型瓶盖的微妙机械原理和灌装头动态。机械应力点与塑料管线截然不同。如果封盖转盘施加的力过大,会导致瓶颈处的珠状饰面出现微裂纹,进而导致密封破裂。如果转盘施加的力过大,瓶颈处的珠状饰面可能会出现微裂纹,导致密封破损。乳制品批发业务的扩张不应以牺牲外观为代价。由于光诱导核黄素(维生素B2)氧化的可能性,在零售荧光灯照射后的前6小时内可能会产生异味,因此Co-3350深琥珀色玻璃和紫外线阻隔玻璃在高脂有机牛奶和A2乳制品领域越来越受欢迎。对于鲜牛奶,最常用的燧石玻璃瓶在消费者饮用后是可以回收利用的。熔融批次中使用的消费后回收燧石玻璃的数量应至少为 70%,因为这将降低炉内燃烧温度并改善范围 3 隐含碳。
质量审核和生产线生存能力指标
选择批量订购玻璃牛奶瓶的生产商,关键在于考察工厂的…… 质量保证体系不要仅仅依赖纸质证书。还要检查热端自动检测系统。信誉良好的工厂会使用多轴高速光学摄像系统、用于测量残余应力的偏光镜以及连续壁厚雷达传感器,所有这些设备都安装在落料线上。如果供应商在包装站使用随机抽样的方式进行人工质量检查,那就应该更换供应商。颈螺纹不符合规格和/或底座推杆偏离中心都会导致星轮卡死,造成生产线停机,在高速自动化灌装线上,每小时因产品泄漏和碎玻璃清理而造成的损失高达数千美元。
| 供应商指标和审核清单 | 目标基准标准 | 红色警示/不合规指标 | 对装瓶作业的影响 |
| 退火应力等级(ASTM C148) | 回火次数≤2(低残余应力) | 回火等级≥4(高内应力) | 巴氏杀菌过程中温度骤变时破损率高 |
| 壁厚均匀性比率 | 厚壁与薄壁之比小于等于 1.5 : 1 | 厚度比大于 2.2 : 1(边角处较薄) | 垂直封顶压力下的结构坍塌 |
| 热端/冷端表面涂层厚度 | 10 至 15 CTU(涂层厚度单位) | $5$ CTU 或手动喷涂不均匀 | 快速磨损、表面划痕和线路堵塞 |
| 碎屑整合率 | 60%至75%的消费后回收玻璃 | $ | 更高的碳足迹和更高的热膨胀率 |
| 尺寸公差偏差 | 高度误差±0.8毫米;表面厚度误差±0.5毫米 | 生产批次间的差异大于±1.8毫米 | 瓶盖密封处存在真空泄漏,且灌装液位不一致 |
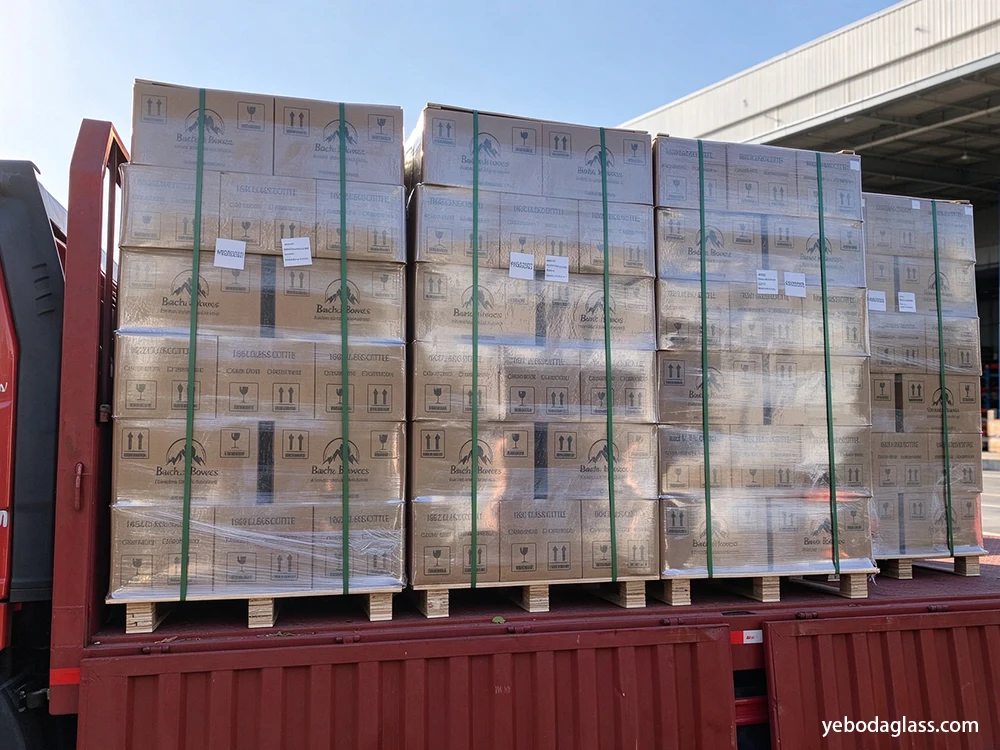
采购环保玻璃牛奶容器时,应考虑运输配置和托盘化标准。玻璃属于重型货物,空容器运输会降低区域分销系统的利润。应与提供模块化、可堆叠塑料箱的商业供应商合作,这些塑料箱专为NNPB瓶型设计。此外,还应协商从工厂到加工厂的直接物流方案,使用重型塑料托盘上的大包装收缩膜层板,而不是低劣的木制托盘(木屑会掉入敞开的瓶口)。与在特种包装领域拥有经验的乳制品包装制造商签订长期供应协议,可以为高产量区域加工商提供模具独家使用权、定制压纹选项和安全库存保障,从而确保工厂能够持续稳定地生产产品,尤其是在季节性需求高峰期。
常见问题解答
窄口压吹式包装 (NNPB) 技术如何降低商业乳制品企业的总包装成本?
在NNPB技术中,制造商能够使熔融玻璃在模腔内分布得更加均匀,避免了传统吹塑成型工艺中常见的重量过重问题。该工艺可在不影响结构强度的前提下,将瓶子的重量减轻高达35%,从而帮助工厂节省进出货的运输成本,增加卡车的有效载荷,并降低清洗过程中的能耗。
应该使用哪种特定涂层才能使玻璃容器经受住 30 次以上的洗涤循环?
玻璃容器需要双层包装系统。在生产线的热端(约540°C),涂覆一层薄薄的四氯化钛,形成一层铁质粘合层。在冷端(约150°C),喷涂一层水性聚乙烯或油酸涂层。这种组合工艺形成低摩擦表面,避免玻璃在重复使用时被刮伤,并使结构壁的强度保持数十年之久。
为什么防紫外线琥珀色玻璃瓶会受到高品质乳制品的青睐?
商店照明引起的氧化作用会降低牛奶脂肪的品质,并在数小时内破坏牛奶中的关键维生素,例如核黄素,从而改变牛奶的口感并缩短保质期。有色玻璃瓶(琥珀色或紫外线过滤型)可以阻挡波长低于 450 纳米的光。这种保护屏障有助于保持风味,并确保有机、牧场放养或高脂牛奶产品的零售新鲜度。
自动乳制品巴氏杀菌和清洗生产线的最小热冲击是多少?
商用玻璃牛奶容器应能承受至少 42°C 的温差(ΔT)而不破裂。这一安全裕度确保瓶子能够安全地从冷藏库运输到高温碱洗循环(通常为 65°C 至 75°C),并立即放入冷水中冲洗,而不会出现底部接缝开裂或微裂纹。
正在寻找轻便、耐用、使用寿命长且自动化性能优异的乳制品灌装生产线容器?欢迎立即联系我们的技术工程团队,探讨定制模具方案,索取经 ASTM 认证的实验室测试报告,或安排对我们高速生产设施的审核。


 ZH
 EN
 FR
 DE
 IT
 ES
 CS
 PT
 NL
 PL
 TR
 AR
 KO
 JA
 RU
 HU