Wprowadzenie
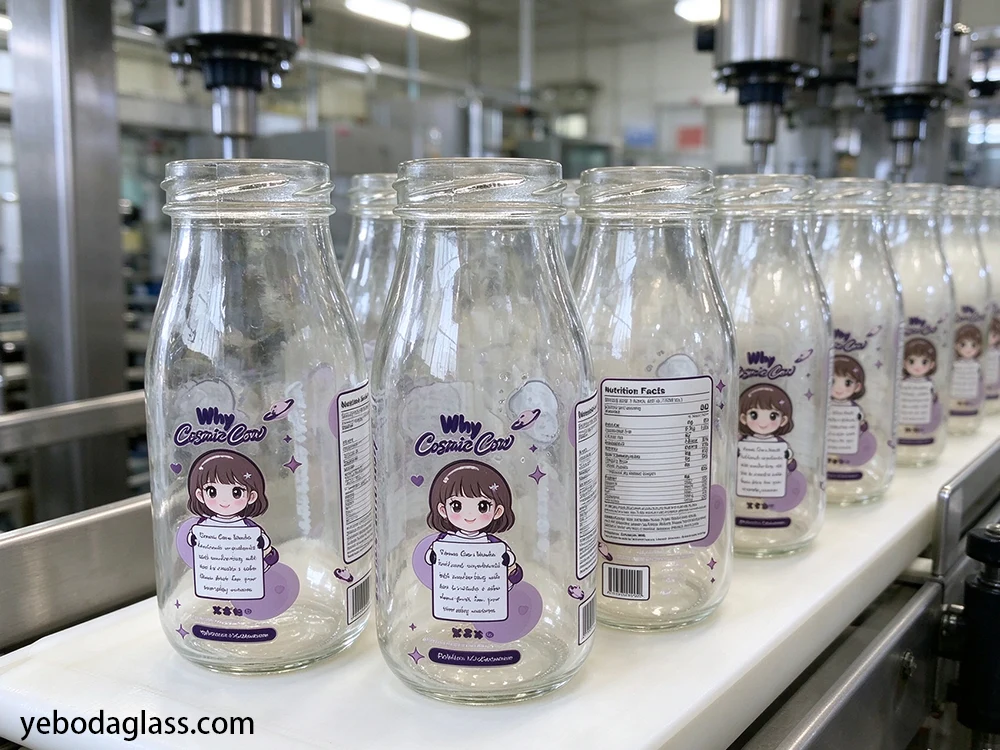
Komercyjne mleczarnie po cichu zastępują sztywne linie z polietylenu o wysokiej gęstości (HDPE). Zmieniły się zasady pakowania płynnego mleka. Od niestabilnych dostaw surowców, przez rosnące przepisy dotyczące rozszerzonej odpowiedzialności producenta (EPR), po rosnącą odpowiedzialność sądową za mikroplastik, ekonomiczna historia opakowań jednorazowego użytku nie ma sensu. Era szklanych butelek nie jest postrzegana jako relikt dawnych idei brandingu i sprzedaży produktów mlecznych na lokalnym stoisku, ale jako klasa aktywów o wysokiej przepustowości, którą współcześni producenci mleka na nowo rozważają. Jeśli chodzi o współpracę ze specjalistycznym producent szklanych butelek na mlekomusisz zrobić coś więcej niż tylko patrzeć na błyszczące arkusze sprzedażowe i być gotowym na dogłębne zapoznanie się z chemią pieca, tolerancjami jednorodności grubości ścianek i wskaźnikami żywotności linii napełniania o dużej prędkości
Zmiany w inżynierii: lekkie konstrukcje i fizyka pieców
Produkcja szkła w 2027 roku to kwestia fizyki i logistyki. Typowa litrowa, tradycyjna butelka zwrotna ważyła od 420 g do 480 g. Ta dodatkowa waga zwiększyła marże w łańcuchu dostaw, ale spowodowała spadek wydajności transportu i wzrost dopłat do paliwa. Obecnie huty szkła klasy premium mogą wykorzystywać zaawansowaną technologię formowania metodą tłoczenia i rozdmuchiwania z wąską szyjką (NNPB), aby zmniejszyć wagę butelki do 260-290 gramów bez naruszania jej struktury. Producenci mogą wprowadzać precyzyjne zmiany ciśnienia powietrza w formie podczas formowania; eliminuje to problem nierównomiernego rozłożenia szkła w środku, występujący w tradycyjnych procesach formowania metodą rozdmuchiwania i rozdmuchiwania. Rezultatem jest lżejszy, bardziej wytrzymały pojemnik, który wytrzymuje pionowe ciśnienie obciążenia 1,8 megapaskala i szok termiczny do 42 stopni Celsjusza, co jest istotnym parametrem w zautomatyzowanych cyklach mycia żrącego i liniach szybkiego napełniania (300 jednostek na minutę) do pasteryzacji błyskawicznej. Analiza trendów w zakresie opakowań nabiałowych w 2027 roku pokazuje, że zrównoważony rozwój to coś więcej niż tylko możliwość recyklingu – to ekonomia cyklu życia. Jednorazowa butelka PET jest droga, kosztuje zaledwie 0,08 USD za sztukę, ale ma również wysokie koszty cyklu życia i rosnące koszty przestrzegania przepisów. Z drugiej strony, solidny, zwrotny pojemnik szklany, zaprojektowany przez komercyjnych producentów butelek nabiałowych, kosztuje około 0,45 USD i może być zwracany 35 do 50 razy, zanim optyczny skaner naprężeń odrzuci go do przetopienia. To zmniejsza koszt napełnienia pojemnika do mniej niż 0,012 USD. Aby uzyskać takie korzyści ekonomiczne, sprawdzane są protokoły obróbki powierzchni stosowane na gorącym i zimnym końcu odprężarki. Ścieranie szkła o szkło na szybkich liniach przenośnikowych, bez stosowania pirolitycznego czterochlorku tytanu (TiO2) na gorącym końcu i natryskiwania wosku polietylenowego na zimnym końcu, powoduje spadek wytrzymałości butelki na rozciąganie nawet o 60% po zaledwie trzech cyklach mycia.
Koszty jednostkowe, wskaźniki podróży i porównania materiałów
| Parametry techniczne | Butelka szklana Legacy (przed 2020 r.) | 2027 NNPB Szkło lekkie | Standardowy plastik HDPE/PET |
| Średnia masa własna (1 litr) | 450 gramów | 275 gramów | 38 gramów |
| Średnia żywotność operacyjna | 20 – 25 cykli podróży | 40 – 50 cykli podróży | 1 Jednorazowego użytku |
| Tolerancja szoku termicznego ($\Delta T$) | 30-35 uncji | $\ge 42^\circ\text{C}$ | Non-applicable ($<65^\circ\text{C}$ melt threshold) |
| Pionowe ograniczenie obciążenia zgniatającego | 1,2 MPa | 1,85 MPa | 0,45 MPa |
| Wypłukiwanie chemiczne / Przepuszczalność gazu | Bariera zerowa / absolutna | Bariera zerowa / absolutna | Ryzyko mikroplastiku / Przepuszczalność tlenu |
| Efektywny koszt napełnienia pojemnika | 0,022 USD (ponad 20 przejazdów) | 0,009 USD (ponad 50 przejazdów) | 0,085 USD (zakup jednorazowy) |
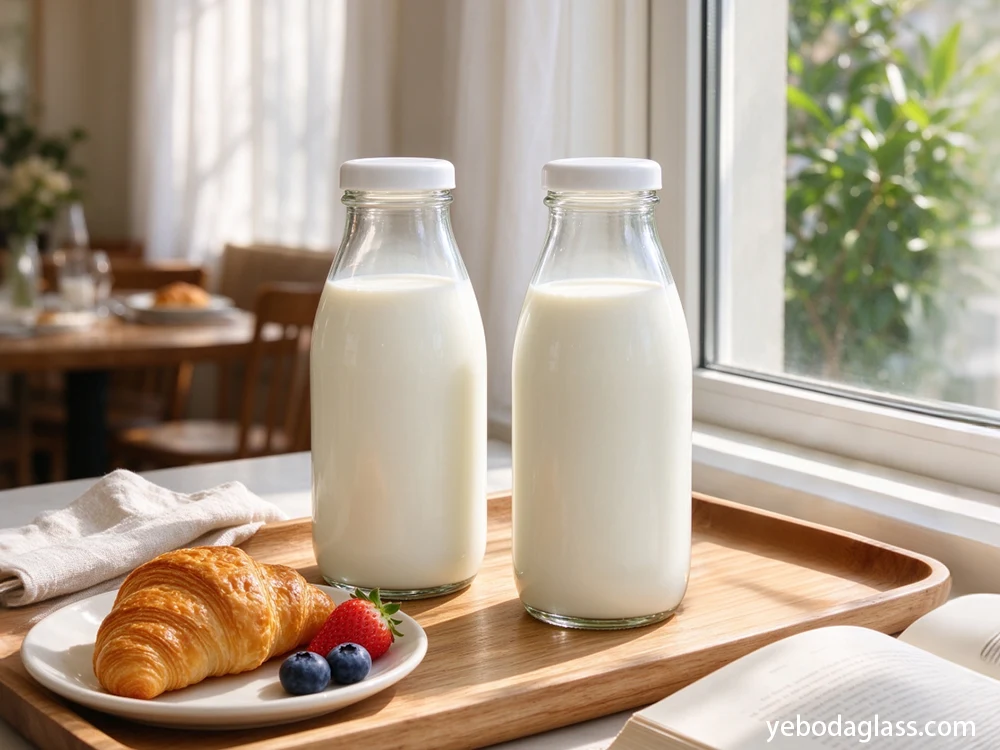
Przejście zakładu przetwórczego na zrównoważony szklane butelki na mleko Wymaga zrozumienia subtelnej mechaniki nowych zamknięć i dynamiki głowicy napełniającej. Punkty naprężeń mechanicznych znacznie różnią się od punktów na liniach plastikowych. Zbyt duża siła przyłożona przez wieżyczki zamykające może spowodować mikropęknięcia w wykończeniu kulkowym szyjki butelki, co może prowadzić do pęknięcia uszczelnienia. Zbyt duża siła przyłożona przez wieżyczki może spowodować mikropęknięcia w wykończeniu kulkowym szyjki butelki, co z kolei może prowadzić do pęknięcia uszczelnienia. Rozszerzanie hurtowej działalności mleczarskiej nie powinno odbywać się kosztem estetyki. Szkło o głębokim bursztynie Co-3350 i szkło blokujące promieniowanie UV zyskują na popularności w sektorze wysokotłuszczowego mleka ekologicznego i produktów mlecznych klasy A2 ze względu na potencjalne utlenianie ryboflawiny (witaminy B2) pod wpływem światła, co może powodować powstawanie niepożądanych smaków w ciągu pierwszych 6 godzin od ekspozycji na światło fluorescencyjne w sprzedaży detalicznej. W przypadku świeżego białego mleka najczęściej używane jest szkło flint przeznaczone do recyklingu po spożyciu produktu przez konsumentów. Ilość szkła flintowego pochodzącego z recyklingu, używanego w partii topienia, powinna wynosić co najmniej 70 procent, ponieważ pozwoli to obniżyć temperaturę spalania w piecu i poprawić zawartość węgla w zakresie 3.
Audyty jakości i wskaźniki przeżywalności linii
Wiedza o wyborze producenta szklanych butelek na mleko w przypadku zamówień hurtowych polega na zbadaniu fabryki system zapewnienia jakości, nie tylko po to, by traktować papierowy certyfikat jako coś oczywistego. Sprawdź automatyczny system kontroli hot-end. Renomowana fabryka wykorzystuje wieloosiowe systemy kamer optycznych o dużej prędkości, polaryskopy do pomiaru naprężeń szczątkowych i czujniki radarowe do pomiaru ciągłej grubości ścianek, wszystkie zlokalizowane bezpośrednio na linii produkcyjnej. Jeśli dostawca sprawdza jakość ręcznie na stanowisku pakowania, pobierając losowe próbki partii, należy zmienić tę decyzję. Gwint szyjki niezgodny ze specyfikacją i/lub przesunięta podstawa zablokują koło gwiazdowe, co spowoduje przestoje linii i tysiące dolarów na godzinę w usuwaniu rozlanego produktu i stłuczonego szkła na szybkich, zautomatyzowanych liniach rozlewniczych.
| Lista kontrolna metryk i audytów dostawców | Docelowy standard odniesienia | Wskaźnik czerwonej flagi/niezgodności | Wpływ na operacje butelkowania |
| Klasa naprężeń wyżarzania (ASTM C148) | Stopień odpuszczenia $\le 2$ (Niskie naprężenia szczątkowe) | Numer odpuszczenia $\ge 4$ (Wysokie naprężenie wewnętrzne) | Wysoka łamliwość podczas nagłych zmian temperatury podczas pasteryzacji |
| Współczynnik jednorodności grubości ścianki | stosunek grubości ścianek do grubości ścianek 1,5:1 | Stosunek $\ge 2,2 : 1$ (cienkie miejsca na rogach) | Zawalenie się konstrukcji pod wpływem pionowego ciśnienia nakrywającego |
| Grubość powłoki powierzchniowej na gorąco/zimno | 10 do 15 CTU (jednostek grubości powłoki) | $< 5$ CTU or uneven manual spray | Szybkie ścieranie, zarysowania powierzchni i zacięcia przewodów |
| Procent integracji stłuczki | 60% do 75% szkła pochodzącego z recyklingu pokonsumenckiego | $ | Większy ślad węglowy i wyższe współczynniki rozszerzalności cieplnej |
| Wariancja tolerancji wymiarowej | $\pm 0,8\text{ mm}$ na wysokości; $\pm 0,5\text{ mm}$ na wykończeniu | $>\pm 1,8\text{ mm}$ odchylenie między partiami produkcyjnymi | Nieszczelności w uszczelce nakrętki i nierównomierny poziom napełnienia |
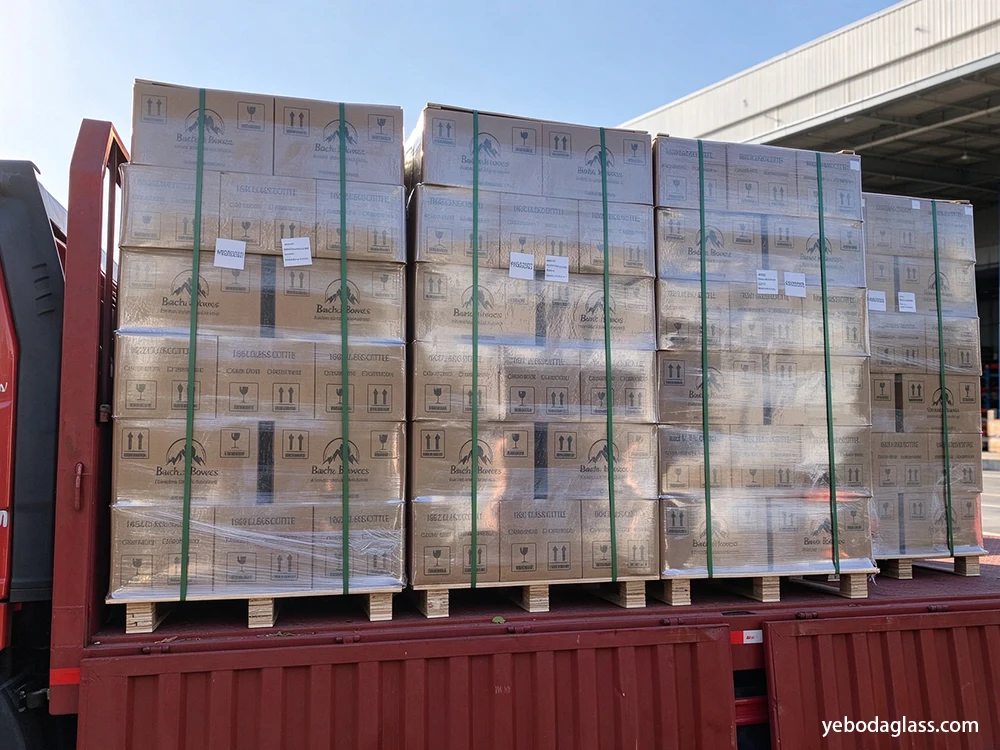
Kupując ekologiczne szklane pojemniki na mleko, należy wziąć pod uwagę konfiguracje wysyłki i standardy paletyzacji. Szkło to ciężki ładunek, a transport powietrza w pustych pojemnikach obniża rentowność regionalnych systemów dystrybucji. Współpracuj z dostawcami komercyjnymi, dostarczając modułowe i piętrowalne plastikowe skrzynie przeznaczone do butelek o kształcie NNPB. Dodatkowo, negocjuj bezpośrednią logistykę z fabryki do zakładu, wykorzystując luzem folie termokurczliwą na wytrzymałych paletach plastikowych zamiast niskiej jakości drewnianych palet, które wrzucają wióry do otwartych wlotów butelek. Zawarcie długoterminowych umów dostaw z producentem opakowań na mleko, który ma doświadczenie w branży opakowań specjalistycznych, zapewnia regionalnemu przetwórcy o dużej wydajności wyłączność na formy, niestandardowe opcje tłoczenia oraz gwarancję bezpieczeństwa zapasów, niezbędną do produkcji ciągłej ilości produktu w zakładzie, szczególnie w okresach szczytowego popytu sezonowego.
Często zadawane pytania
W jaki sposób technologia prasy i rozdmuchu o wąskiej szyjce (NNPB) obniża całkowite koszty pakowania w komercyjnych mleczarniach?
W technologii NNPB producenci mogą uzyskać bardziej równomierne i równomierne rozprowadzenie stopionego szkła w całej przestrzeni formy, unikając nadmiernego obciążenia, typowego dla konwencjonalnego formowania metodą rozdmuchu i rozdmuchu. Proces ten zmniejsza wagę butelek nawet o 35% bez uszczerbku dla wytrzymałości konstrukcyjnej, pomagając tym samym zakładom zaoszczędzić na kosztach transportu przychodzącego i wychodzącego, zwiększyć ładowność ciężarówek oraz obniżyć zużycie energii podczas cykli mycia.
Jaką konkretną powłokę należy zastosować, aby szklane pojemniki wytrzymywały 30+ cykli mycia?
Szklane pojemniki wymagają podwójnego systemu pakowania. Cienka warstwa chemicznego tetrachlorku tytanu jest nakładana na gorący koniec linii produkcyjnej (około 540°C), tworząc warstwę wiążącą pokrytą żelazem. Na zimnym końcu (około 150°C) natryskiwana jest powłoka z polietylenu na bazie wody lub kwasu oleinowego. Takie połączenie zapewnia powierzchnię o niskim tarciu, która zapobiega zarysowaniu szkła podczas ponownego użycia i zachowuje wytrzymałość ścianek konstrukcyjnych przez dziesięciolecia.
Skąd bierze się popularność butelek szklanych blokujących promieniowanie UV i butelek ze szkła bursztynowego przeznaczonych do pakowania wysokiej jakości produktów mlecznych?
Utlenianie wywołane oświetleniem w sklepach obniża jakość tłuszczu mlecznego i w ciągu kilku godzin niszczy kluczowe witaminy mleka, takie jak ryboflawina, co powoduje zmianę smaku mleka i skrócenie jego terminu przydatności do spożycia. Barwione szkło (bursztynowe lub z filtrem UV) blokuje fale światła o długości poniżej 450 nanometrów. Ta bariera ochronna pomaga zachować smak i zapewnia świeżość w sprzedaży detalicznej produktów mlecznych ekologicznych, z wolnego wybiegu lub o wysokiej zawartości tłuszczu.
Jaki jest minimalny szok termiczny automatycznych linii do pasteryzacji i mycia produktów mlecznych?
Komercyjne szklane pojemniki na mleko powinny wytrzymywać różnicę temperatur wynoszącą co najmniej 42°C (Delta T) bez pęknięć. Ten margines bezpieczeństwa gwarantuje, że butelki można bezpiecznie transportować z chłodni przez cały zakres temperatur cyklu mycia żrącego (zwykle od 65°C do 75°C) i natychmiast umieścić w zimnej wodzie w celu płukania, bez ryzyka uszkodzenia szwów dennych lub mikropęknięć.
Szukasz odpowiedniego pojemnika do linii rozlewniczej, który jest lekki, wytrzymały, zaprojektowany z myślą o maksymalnej żywotności i zautomatyzowanej wydajności? Omów z naszym zespołem inżynierów już dziś opcje niestandardowych form, zamów certyfikowane raporty z badań laboratoryjnych ASTM lub audyty naszych szybkich zakładów produkcyjnych.


 PL
 EN
 FR
 DE
 IT
 ES
 CS
 PT
 NL
 TR
 AR
 KO
 JA
 ZH
 RU
 HU