Wprowadzenie
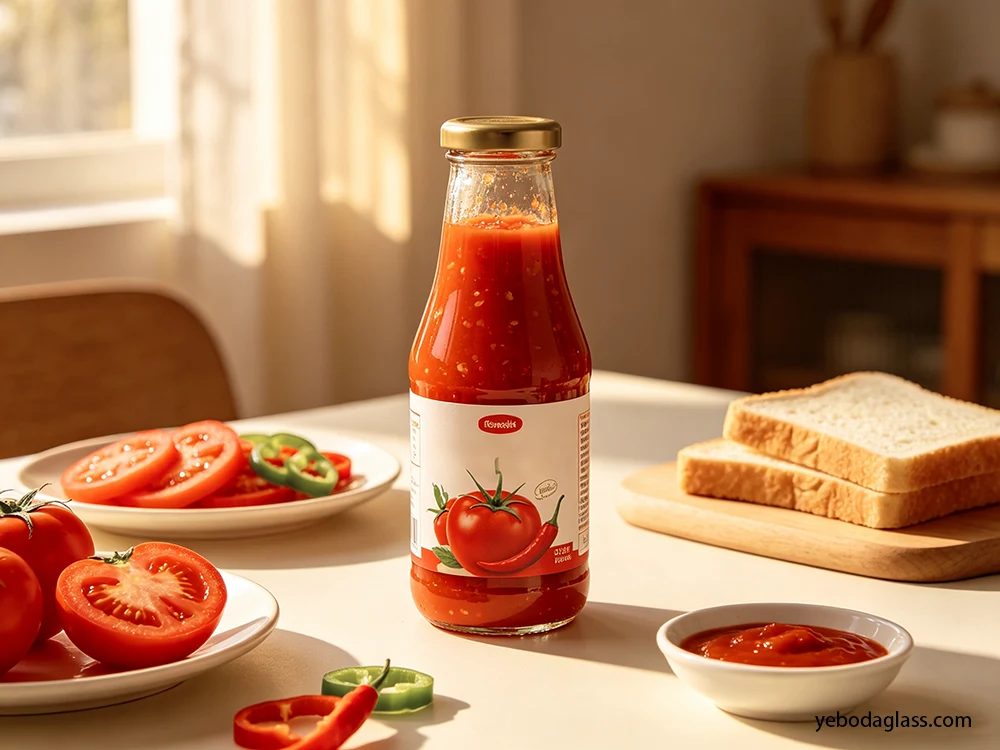
Rozbieżność transakcyjna między pośrednikiem w handlu szkłem a partnerem produkcyjnym jest wyraźnie widoczna w skalowaniu rynku sosów. Rozbieżność transakcyjna między pośrednikiem w handlu szkłem a partnerem produkcyjnym jest dobrze widoczna w skalowaniu rynku sosów. Podczas oceny hurtowe butelki z ostrym sosemWażne jest, aby wziąć pod uwagę nie tylko cenę bazową produktu, ale także jakość wyżarzania na zimno, jednorodność grubości ścianek oraz ekonomikę transportu. Kontener o niższej cenie, który pęknie pod wpływem wstrząsów na linii napełniania na gorąco lub ulegnie mikropęknięciom podczas transportu transoceanicznego, będzie miał dodatkowy wpływ na marżę brutto w porównaniu z inflacją cen surowców. Zamawiając u uznanych producentów szkła, producenci butelek do sosu pikantnego, należy obliczyć tolerancję na szok termiczny, a także limity objętości ładunkowej i długoterminowe rezerwy na konserwację formy.
Fizyka cieplna i integralność materiałów
Pasteryzacja na gorąco jest zwykle przeprowadzana w temperaturach od 82°C do 90°C (od 180°F do 195°F) i stanowi test wytrzymałości cząsteczkowej produktów o jakości komercyjnej. pojemniki szklaneNajlepsi producenci butelek do sosów ostrych używają szkła sodowo-wapniowego typu III, które jest zaprojektowane tak, aby wytrzymać ekstremalne zmiany temperatury, sięgające 40°C pomiędzy odczytem termometru na gorąco i na zimno; szkło jest odpowiednio wyżarzone.
Nieregularny proces szklarski powoduje lokalne naprężenia chłodzące na spodzie i na denku butelki, co prowadzi do katastrofalnych pęknięć na automatycznych liniach rozlewniczych. Wewnętrzne naprężenia szczątkowe będą utrzymywane w dopuszczalnych granicach (zwykle do poziomu Temper 3 lub niższego) wartości Temper Number, z niezależnymi testami. Norma badania polaryskopu ASTM C148.
- Limity szoku termicznego: Komercyjne szkło sodowo-wapniowe typu III wytrzymuje gwałtowne zmiany temperatury do 60°C (108°F). Warianty nieodprężone są podatne na szybkie awarie podczas płukania parą w linii produkcyjnej i napełniania na gorąco, co powoduje straty na linii pakującej przekraczające akceptowalny poziom.
- Jednorodność ścian bocznych: Szybkie zakręcarki liniowe z momentem obrotowym od 12 do 15 cali-funtów wymagają minimalnej grubości ścianki bocznej wynoszącej 1,8 mm; ścianki boczne o grubości mniejszej niż 1,2 mm mogą być podatne na zgniatanie podczas mechanicznego zakręcania lub układania w stosy.
- Zgodność z przepisami: Butelki na ostry sos zawierające materiały dopuszczone do kontaktu z żywnością podlegają rygorystycznym przepisom międzynarodowym FDA 21 CFR 177 Pośrednie dodatki do żywności i rozporządzenie UE 10/2011 w sprawie materiałów i wyrobów z tworzyw sztucznych, w tym zerowe wypłukiwanie metali ciężkich w kwaśnych, ostrych sosach (pH
Mechanika uszczelnień, standardy wykończenia i kontrola dozowania
Wykończenie pojemnika jest również ważne z dwóch powodów: uszczelnia go pod wpływem zmian ciśnienia i wpływa na komfort nalewania. Zamawiając hurtowe opakowania z butelkami na sos ostry, należy wziąć pod uwagę wykończenie szyjki, wkładkę z otworem i wkładkę nakrętek jako powiązaną całość uszczelniającą.
Specyfikacje branżowe (Normy wykończeniowe Instytutu Opakowań Szklanych (GPI)) określają standardowe wykończenie szyjki dla standardowych butelek Woozy o pojemności 5 uncji, czyli gwint ciągły (CT) nr 24-414. W przypadku gęstszych sosów, większe rozmiary detaliczne mogą mieć wykończenie z szerokim wlotem w zakresie 28-400 lub 38-400.
Reduktor otworu: Do ostrych sosów o niskiej lepkości i na bazie octu wymagany jest reduktor otworu z polietylenu o niskiej gęstości (LDPE) z mocowaniem ciernym, aby ograniczyć szybkość przepływu. Sosy o takim stopniu zagęszczenia wymagają zastosowania otworu o średnicy 0,250 cala lub całkowitego usunięcia blokady przepływu.
Standardowe bariery dla cieczy są zapewniane przez wybór wkładek z pianki polietylenowej ekspandowalnej (EPE). Wkładki z folii termoindukcyjnej, stosowane w krajowych sieciach dystrybucji detalicznej z logistyką transportu lotniczego, nie mogą przeciekać pod wpływem zmian ciśnienia.
Porównanie specyfikacji technicznych różnych profili kontenerów
| Parametr specyfikacji | 5 uncji standardowego szklanego Woozy | Butelka szklana Stout o pojemności 8 uncji | Butelka z tworzywa PET o pojemności 5 uncji | Butelka szklana formowana na zamówienie |
| Poziom ceny jednostkowej (10 tys.–50 tys. jednostek) | 0,18–0,26 dolara | 0,34–0,48 USD | 0,13–0,20 USD | 0,42–0,80 USD |
| Opłata za narzędzia/formę z góry | 0 zł (akcje) | 0 zł (akcje) | 0 zł (akcje) | 8 000 – 25 000 dolarów |
| Maksymalna temperatura napełniania na gorąco | 195°F (90°C) | 195°F (90°C) | 140°F (60°C) | 195°F (90°C) |
| Gęstość palet (sztuk/paleta) | 3456 jednostek | 2160 jednostek | 4200 jednostek | Zmienny |
| Specyfikacja grubości ścianki bocznej | 1,8 mm ± 0,3 mm | 2,2 mm ± 0,3 mm | 0,8 mm ± 0,1 mm | 2,0 mm ± 0,4 mm |
| Cel dotyczący strat w tranzycie | 1,0% – 2,0% | 1,0% – 1,5% | < 0.1% | 2,0% – 3,0% |
TLC Breakdown & Logistics Economics
Najlepsze butelki na ostry sos do zamówień hurtowych można określić dopiero po przeprowadzeniu audytu całkowitego kosztu transportu (TLC), a nie na podstawie ofert Ex Works (EXW) ani Free on Board (FOB). Ciężkie ładunki szkła sodowo-wapniowego osiągają swoją wagę brutto na długo przed zapełnieniem całej przestrzeni ładunkowej.
- Ograniczenia ładunku: Standardowe przesyłki całopojazdowe (FTL) będą ograniczone do około 44 000 funtów (19 958 kg). Typowa paleta 3456 szklanych butelek Woozy waży około 1250 funtów – i chociaż dostępna jest fizyczna przestrzeń nad głową, niezależnie od tego, czy jest ona wykorzystana, na jednym pojeździe można przewieźć tylko 32-34 palety (około 110 000 do 117 000 butelek).
- Kamienie milowe rabatów ilościowych: Obniżenie jednostkowych kosztów produkcji w przypadku przejścia z 10 000 jednostek do pełnego załadunku ciężarówki (ponad 100 000 jednostek) wynika z dłuższych cyklów ciągłego działania pieca i zoptymalizowanych harmonogramów wyżarzania (redukcja o 18–24%).
- Bramki kontroli jakości: Wymagaj od dostawców dostarczenia raportów AQL (dopuszczalnej granicy jakości) zgodnie z normami ISO 2859-1 dotyczącymi krytycznych wymiarów, nachylenia osi pionowej i naprężeń wewnętrznych przed wysłaniem płatności przelewem.
Analiza porównawcza metod personalizacji
| Ścieżka dostosowywania | Minimalne zapotrzebowanie produkcyjne | Dodatkowy koszt jednostkowy | Czas konfiguracji/narzędzi | Wpływ na półkę i ochrona marki |
| Etykiety samoprzylepne | 1000 jednostek | 0,05–0,12 USD | 1 – 2 tygodnie | Standardowy; podatny na łuszczenie się pod wpływem oleju/kwasu bez lakieru |
| Bezpośredni sitodruk | 5000 jednostek | 0,08–0,16 USD | 2 – 3 tygodnie | Wysoka trwałość; trwałe wiązanie tuszu odporne na pranie w gorącej wodzie |
| Tłoczenie niestandardowe (w formie) | 50 000 jednostek | 0,02–0,05 dolara | 8 – 12 tygodni | Maksymalne; strukturalne zabezpieczenie przed fałszowaniem i wyczucie dotykowe |
| Rękawy termokurczliwe na całe ciało | 10 000 jednostek | 0,10–0,22 USD | 3 – 4 tygodnie | Duży obszar graficzny 360°; wymaga tunelu grzewczego w linii |
Jak wybierać hurtowe butelki z ostrym sosem
Aby zapewnić czystą, szybką linię produkcyjną i rentowność jednostki, ważne jest zrozumienie, co należy porównywać przy zakupie hurtowych butelek z ostrym sosem. Analiza techniczna produkcji powinna obejmować następujące kluczowe punkty:
- Wyprzedaż maszyn do etykietowania
Jeśli tolerancja średnicy zewnętrznej nie zostanie zachowana w granicach ±1,2 mm, etykiety zostaną przekrzywione i powstaną pęcherzyki powietrza podczas automatycznego nakładania etykiet samoprzylepnych. - Kalibracja momentu obrotowego
Porównaj właściwości żywicy nasadowej z ustawieniami mechanicznej zakręcarki. Zamknięcia z polipropylenu (PP) stosowane w przypadku wykończeń szklanych 24-414 należy dokręcać z momentem obrotowym 12-15 cali-funtów, aby zapewnić szczelne zamknięcie, zapobiegając jednocześnie zerwaniu gwintu lub uszkodzeniu uszczelki. - Dopasowanie procesu termicznego
Jeśli w procesie wymagana jest temperatura napełniania powyżej 185°F (84°C), standardowy plastik PET nie jest opcją. Unikaj zapadania się butelki podczas chłodzenia produktu, stosując próżniowe zasysanie, stosując termoutwardzalny PET lub wstępnie podgrzane szkło typu III.
Często zadawane pytania
Jakie jest typowe wykończenie szyjki butelki 5-uncjowego sosu pikantnego?
Standardowe wykończenie to 24-414 CT (gwint ciągły) przeznaczone do montażu reduktorów otworu z pasowaniem ciernym i standardowych nakrętek gwintowanych z gwintem ciągłym.
Czy butelki z tworzywa PET nadają się do komercyjnych zastosowań polegających na napełnianiu na gorąco, jako alternatywa dla pojemników szklanych?
Standardowy PET odkształca się w temperaturach powyżej 60°C (140°F). Do napełniania na gorąco w temperaturach powyżej 180°F (180°F) należy stosować szkło sodowo-wapniowe typu III o grubych ściankach lub specjalnie opracowane żywice PET utwardzane termicznie.
Jaki jest dopuszczalny limit uszkodzeń w przypadku przesyłek zbiorczych szkła?
Zazwyczaj w umowach dostawy uwzględnia się 1–2% marginesu na uszkodzenia w przypadku szybkiego napełniania i transportu. Jeśli uszkodzenia przekraczają tę wartość, należy natychmiast sporządzić list przewozowy w celu uzyskania odszkodowania od ubezpieczyciela.
Co jest odpowiedzialne za uszkodzenie szklanych butelek, gdy napełnianie odbywa się na gorąco?
Szok termiczny jest spowodowany szybką zmianą temperatury, która powoduje rozszerzenie ścianki wewnętrznej w stopniu większym niż ścianka zewnętrzna, generując w ten sposób siłę rozciągającą, która rozpycha istniejące mikropęknięcia. Uszkodzeniom termicznym butelek można zapobiec, podgrzewając je wstępnie do temperatury zbliżonej do 38°C (100°F) od temperatury napełniania.
Jaka jest najmniejsza grubość ścianki wymagana w zautomatyzowanych liniach rozlewniczych o dużej prędkości?
Wynika to z faktu, że szklane pojemniki na ostry sos muszą mieć minimalną nominalną grubość ścianki wynoszącą 1,8 mm, aby wytrzymać uderzenia spowodowane obciążeniem bocznym na przenośnikach i momentem obrotowym pionowym wytwarzanym przez mechaniczne urządzenia do zamykania.
Przejrzyj swoje profile napełniania termicznego, oblicz rzeczywiste koszty transportu i sprawdź fizyczne próbki form przed podpisaniem kontraktów na produkcję wielkoseryjną. Skontaktuj się z naszym zespołem inżynierów ds. opakowań już dziś, aby przejrzeć techniczne rysunki CAD, uzyskać raporty naprężeń z Polariscope i zabezpieczyć ceny kontraktów na dużą skalę.
 PL
 EN
 FR
 DE
 IT
 ES
 CS
 PT
 NL
 TR
 AR
 KO
 JA
 ZH
 RU
 HU