Inleiding
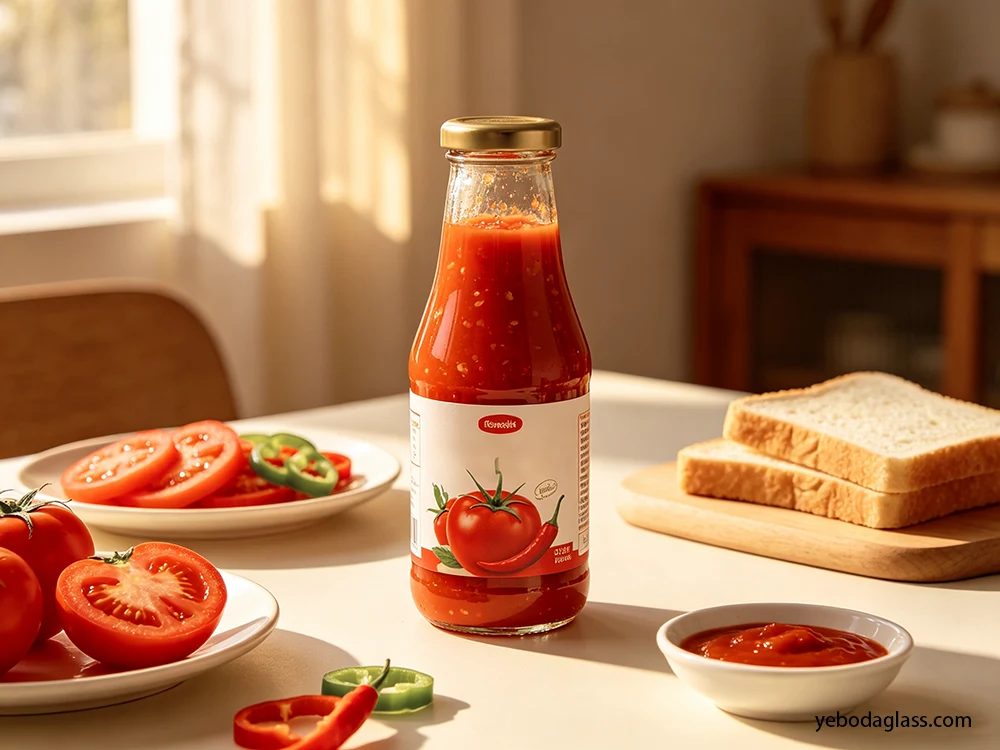
De discrepantie tussen de tussenhandel in glas en de productiepartner is duidelijk zichtbaar bij het opschalen van commerciële sauzen. De kloof tussen de tussenhandel in glas en de productiepartner komt goed tot uiting bij het opschalen van commerciële sauzen. Bij de evaluatie van groothandel in flessen hete sausHet is belangrijk om niet alleen rekening te houden met de basisprijs van het product, maar ook met de kwaliteit van het gloeiproces aan de koude kant, de uniformiteit van de wanddikte en de economische aspecten van het transport. Een goedkopere container die breekt door schokken tijdens het vullen of microscheurtjes vertoont tijdens transoceanisch transport, zal de brutomarge ten opzichte van de inflatie van grondstoffen verder drukken. Bij het bestellen bij gevestigde glasleveranciers is dit een belangrijk aandachtspunt. fabrikanten van flessen hete sausDe toleranties voor thermische schokken moeten worden berekend, evenals de maximale vrachtvolumes en de reserves voor matrijsonderhoud op lange termijn.
Thermische fysica en materiaalintegriteit
Pasteurisatie bij hoge temperaturen wordt normaal gesproken uitgevoerd bij temperaturen tussen 82 °C en 90 °C (180 °F en 195 °F) en is een test van de moleculaire sterkte van commerciële kwaliteit. glazen containersDe beste fabrikanten van flessen voor hete saus gebruiken Type III sodakalkglas, dat is ontworpen om extreme temperatuurschommelingen tot wel 42°C (108°F) tussen de warme en koude temperatuurmeting te weerstaan; het glas is op de juiste manier gehard.
Een onregelmatig glasproces resulteert in plaatselijke afkoelingsspanningen bij de voet en de rand van de fles, wat kan leiden tot catastrofale breuken op automatische bottellijnen. De interne restspanning wordt binnen acceptabele grenzen gehouden (meestal Temper 3 of lager), conform de Temper Number-limieten, door middel van onafhankelijke tests. ASTM C148 Polariscooponderzoeksnorm.
- Grenswaarden voor thermische schokken: Commercieel verkrijgbaar natriumcalciumglas van type III is bestand tegen snelle temperatuurschommelingen tot 60 °C (108 °F). Niet-gegloeide varianten zijn gevoelig voor snelle breuk tijdens stoomspoeling en hete vulprocessen, waardoor het verlies in de verpakkingslijn onaanvaardbare niveaus overschrijdt.
- Gelijkmatigheid van de zijwand: Snelle inline sluitmachines met een aanhaalmoment van 12 tot 15 inch-pond vereisen een minimale wanddikte van 1,8 mm; dunne wanden van minder dan 1,2 mm kunnen tijdens het mechanisch sluiten of stapelen beschadigd raken.
- Regulatory Compliance: Flessen hete saus die materialen van voedselkwaliteit bevatten, zijn onderworpen aan strenge wettelijke voorschriften en internationale normen. FDA 21 CFR 177 Indirecte levensmiddelenadditieven en EU-verordening 10/2011 betreffende kunststofmaterialen en -artikeleninclusief nul uitloging van zware metalen in zure hete sausformuleringen (pH
Afdichtingsmechanismen, afwerkingsnormen en doseercontrole
De afwerking van de fles is om twee redenen belangrijk: het zorgt voor een goede afdichting bij drukveranderingen en het beïnvloedt de schenkervaring van de gebruiker. Bij het bestellen van op maat gemaakte flessen hete saus in bulkverpakkingen, is het belangrijk om de afwerking van de hals, het inzetstuk voor de opening en de binnenkant van de dop als één geheel te beschouwen.
Industriële specificaties (Afwerkingsnormen van het Glass Packaging Institute (GPI)Bepaal de standaard halsafwerking voor reguliere 5 oz. Woozy-flessen, namelijk Continuous Thread (CT) #24-414. Voor dikkere sauzen kunnen de grotere verpakkingen een bredere halsafwerking hebben, variërend van 28-400 of 38-400.
Doorstroomverkleiners: Voor hete sauzen met een lage viscositeit en op azijn gebaseerde sauzen is een doorstroomverkleiner van lagedichtheidpolyethyleen (LDPE) nodig die met wrijving past om de stroomsnelheid te beperken. Sauzen met deze mate van verdikking vereisen een opening van 0,250 inch of het volledig verwijderen van de stroomblokkering.
Standaard vloeistofbarrières worden gevormd door de keuze voor een liner van geëxpandeerd polyethyleen (EPE) schuim. De hittebestendige folieliners die worden gebruikt in nationale distributienetwerken voor de detailhandel met luchtvrachtlogistiek mogen niet lekken als gevolg van drukverschillen.
Vergelijking van technische specificaties tussen verschillende containerprofielen
| Specificatieparameter | 5 oz Standaard Glas Woozy | 8 oz Stout glazen fles | 148 ml PET-knijpfles | Op maat gemaakte glazen fles |
| Prijsklasse per eenheid (10.000–50.000 eenheden) | $0,18 – $0,26 | $0,34 – $0,48 | $0,13 – $0,20 | $0,42 – $0,80 |
| Vooraf te betalen gereedschaps-/malkosten | $0 (Voorraad) | $0 (Voorraad) | $0 (Voorraad) | $8.000 – $25.000 |
| Maximale temperatuur voor het vullen met hete vloeistof | 195°F (90°C) | 195°F (90°C) | 140°F (60°C) | 195°F (90°C) |
| Palletdichtheid (eenheden/pallet) | 3.456 eenheden | 2.160 eenheden | 4.200 eenheden | Variabele |
| Specificatie zijwanddikte | 1,8 mm ± 0,3 mm | 2,2 mm ± 0,3 mm | 0,8 mm ± 0,1 mm | 2,0 mm ± 0,4 mm |
| Doelstelling voor vergoeding van transportverliezen | 1,0% – 2,0% | 1,0% – 1,5% | < 0.1% | 2,0% – 3,0% |
TLC-storing en logistieke economie
De beste flessen hete saus voor bulkbestellingen kunnen pas worden bepaald na een analyse van de totale landed cost (TLC) en niet op basis van Ex Works (EXW) of Free on Board (FOB) offertes. Zware ladingen soda-kalkglas bereiken hun bruto vrachtgewicht ruim voordat ze de volledige laadruimte vullen.
- Laadvermogenbeperkingen: Standaard vrachtwagenladingen (FTL) zijn beperkt tot ongeveer 44.000 lbs (19.958 kg). Een typische pallet met 3456 glazen Woozy-flessen weegt ongeveer 1250 lbs. Hoewel er nog voldoende laadruimte beschikbaar is, kunnen er, ongeacht of deze gebruikt wordt, slechts 32 tot 34 pallets (circa 110.000 tot 117.000 flessen) op één vrachtwagen worden vervoerd.
- Volumekortingsmijlpalen: De verlaging van de productiekosten per eenheid bij de opschaling van 10.000 eenheden naar volledige vrachtwagenladingen (100.000+ eenheden) is te danken aan langere continue ovenprocessen en geoptimaliseerde gloeischema's (een reductie van 18%-24%).
- Kwaliteitsinspectiepoorten: Eis van leveranciers dat zij AQL-rapporten (Acceptable Quality Limit) volgens de ISO 2859-1-normen aanleveren voor kritische afmetingen, verticale ashelling en interne spanning voordat betalingen via bankoverschrijving worden verzonden.
Vergelijkende analyse van aanpassingsmethoden
| Aanpassingspad | Minimale bestelhoeveelheid voor productie | Toegevoegde kosten per eenheid | Instel-/gereedschapstijd | Schapeffect en merkbescherming |
| Drukgevoelige etikettering | 1.000 eenheden | $0,05 – $0,12 | 1-2 weken | Standaard; gevoelig voor afbladderen door olie/zuur zonder vernis. |
| Directe zeefdruk | 5.000 eenheden | $0,08 – $0,16 | 2-3 weken | Hoge, permanente inktbinding, bestand tegen wassen met hete vloeistoffen. |
| Reliëfdruk op maat (in de mal) | 50.000 eenheden | $0,02 – $0,05 | 8-12 weken | Maximum; structurele bescherming tegen namaak en tactiele ervaring |
| Krimpkousen voor het hele lichaam | 10.000 eenheden | $0,10 – $0,22 | 3-4 weken | Groot 360°-grafisch gebied; vereist een inline warmtetunnel. |
Hoe kies je de juiste flessen hete saus voor de groothandel?
Om een schone, snelle productielijn en winstgevendheid per eenheid te garanderen, is het belangrijk te begrijpen waar je op moet letten bij de inkoop van hete sausflessen in de groothandel. De technische beoordeling voor de productie moet zich richten op de volgende kernpunten:
- Opruiming van etiketteermachines
Als de toleranties voor de buitendiameter niet binnen ±1,2 mm blijven, zullen de etiketten scheef komen te zitten en zullen er luchtbellen ontstaan tijdens het aanbrengen van zelfklevende etiketten met geautomatiseerde apparatuur. - Koppelkalibratie
Vergelijk de eigenschappen van de dophars met de instellingen van de mechanische sluitmachine. Polypropyleen (PP) doppen die gebruikt worden op 24-414 glasoppervlakken moeten worden aangedraaid met een koppel van 12-15 inch-pond om een vloeistofdichte afsluiting te garanderen en tegelijkertijd te voorkomen dat de schroefdraad beschadigd raakt of dat de voering niet goed afsluit. - Thermische procesafstemming
Als een vultemperatuur van meer dan 85 °C (185 °F) nodig is voor uw proces, dan is standaard PET-plastic geen optie. Voorkom dat de fles inzakt tijdens het afkoelen van het product met vacuümtrekking door gebruik te maken van hittebestendig PET of voorverwarmd Type III-glas.
Veelgestelde vragen
Wat is de gebruikelijke afwerking van de hals van een flesje hete saus van 148 ml (5 oz)?
De standaardafwerking is 24-414 CT (Continuous Thread), geschikt voor het monteren van verloopstukken met wrijvingspassing en standaard schroefdoppen met doorlopende schroefdraad.
Is een PET-plastic fles een geschikt alternatief voor glazen flessen voor commerciële toepassingen waarbij vloeistoffen heet worden afgevuld?
Standaard PET vervormt bij temperaturen boven 60 °C (140 °F). Voor het vullen bij temperaturen van 82 °C (180 °F) en hoger moet dikwandig Type III soda-calciumglas of speciaal ontwikkelde, hittebestendige PET-harsen worden gebruikt.
Wat is een acceptabele breukmarge voor bulkverzendingen van glas?
Normaal gesproken is in leveringsovereenkomsten een schadetoeslag van 1% tot 2% opgenomen voor schade tijdens het snel vullen en transport. Als de schade groter is dan dit bedrag, moet er onmiddellijk een vrachtbrief worden opgesteld voor verzekeringsdekking.
Waardoor breken glazen flessen als ze heet worden gevuld?
Thermische schokken worden veroorzaakt door een snelle temperatuurverandering, waardoor de binnenwand sterker uitzet dan de buitenwand. Dit genereert een trekkracht die de bestaande microbreuken verder oprekt. Thermische schade aan flessen kan worden voorkomen door ze voor te verwarmen tot een temperatuur die maximaal 100 °F (ongeveer 58 °C) lager is dan de vultemperatuur.
Wat is de minimaal benodigde wanddikte voor geautomatiseerde hogesnelheidsbottellijnen?
Dit komt doordat glazen flessen voor hete saus een minimale nominale wanddikte van 1,8 mm moeten hebben om de impact van zijdelingse belasting op transportbanden en de verticale draaiing van mechanische sluitmachines te weerstaan.
Bekijk uw thermische vulprofielen, bereken de werkelijke transportkosten en controleer fysieke inspectiemonsters van de mallen voordat u contracten voor grootschalige productie afsluit. Neem vandaag nog contact op met onze verpakkingsingenieurs om technische CAD-tekeningen te bekijken, polariscopische spanningsrapporten te verkrijgen en contractprijzen voor grote volumes vast te leggen.
 NL
 EN
 FR
 DE
 IT
 ES
 CS
 PT
 PL
 TR
 AR
 KO
 JA
 ZH
 RU
 HU