Einleitung
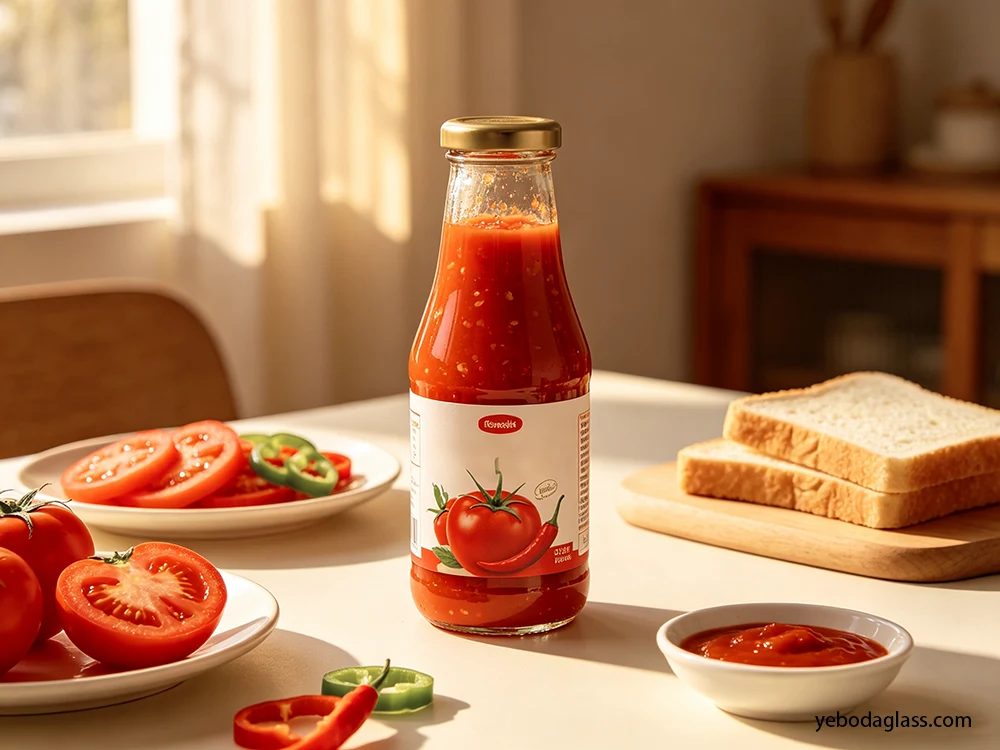
Die Diskrepanz zwischen dem transaktionalen Glasvermittler und dem Produktionspartner wird bei der Skalierung der kommerziellen Saucenproduktion deutlich. Großhandelsflaschen mit scharfer SoßeEs ist wichtig, neben dem Grundpreis des Produkts auch die Qualität der Kaltendglühung, die Gleichmäßigkeit der Wandstärke und die Wirtschaftlichkeit des Transports zu berücksichtigen. Ein kostengünstigerer Behälter, der beim Heißabfüllvorgang bricht oder während des Seetransports Mikrorisse erleidet, schmälert die Bruttomargen zusätzlich zur Rohstoffpreisinflation. Bei Bestellungen bei etablierten Glasherstellern ist es ratsam, die Qualität der Verarbeitung zu prüfen. Hersteller von Flaschen mit scharfer SoßeDie Toleranzen gegenüber Temperaturschocks müssen berechnet werden, ebenso wie die volumetrischen Frachtkapazitäten und die langfristigen Instandhaltungsreserven für die Form.
Thermische Physik und Materialintegrität
Die Heißabfüllungspasteurisierung wird üblicherweise bei Temperaturen im Bereich von 82 °C bis 90 °C (180 °F bis 195 °F) durchgeführt und dient der Prüfung der molekularen Festigkeit von handelsüblicher Qualität. GlasbehälterDie besten Hersteller von Hot-Sauce-Flaschen verwenden Natronkalkglas Typ III, das so konstruiert ist, dass es extremen Temperaturschwankungen von bis zu 108 °F zwischen der Anzeige des heißen und des kalten Thermometers standhält; das Glas ist ordnungsgemäß getempert.
Unregelmäßige Glasherstellungsprozesse führen zu lokalen Kühlspannungen am Flaschenboden und am Flaschenboden, die auf automatischen Abfüllanlagen zu katastrophalen Brüchen führen können. Die betriebsinternen Restspannungen werden durch unabhängige Prüfungen innerhalb der zulässigen Grenzwerte (üblicherweise Härtegrad 3 oder niedriger) der Härtegradvorgaben gehalten. ASTM C148 Polariscope-Prüfstandard.
- Thermische Schockgrenzen: Handelsübliches Natronkalkglas Typ III hält schnellen Temperaturänderungen bis zu 60 °C stand. Nicht getemperte Varianten neigen dazu, bei der Dampfspülung und Heißabfüllung schnell zu versagen, was zu einem übermäßigen Materialverlust in der Verpackungslinie führt.
- Gleichmäßigkeit der Seitenwände: Hochgeschwindigkeits-Inline-Verschließmaschinen mit einem Anpressdrehmoment von 12 bis 15 Inch-Pfund benötigen eine Mindestwandstärke von 1,8 mm; dünnere Wände als 1,2 mm können beim mechanischen Verschließen oder Stapeln leicht gequetscht werden.
- Einhaltung gesetzlicher Bestimmungen: Flaschen für scharfe Saucen, die lebensmittelgeeignete Materialien enthalten, unterliegen strengen regulatorischen Bestimmungen gemäß internationalen Standards. FDA 21 CFR 177 Indirekte Lebensmittelzusatzstoffe und EU-Verordnung 10/2011 über Kunststoffmaterialien und -erzeugnisseeinschließlich der vollständigen Vermeidung von Schwermetallauswaschungen in sauren scharfen Saucenrezepturen (pH
Dichtungsmechanik, Oberflächenstandards und Dosiersteuerung
Die Oberflächenbeschaffenheit des Behälters ist aus zwei Gründen wichtig: Sie dichtet bei Druckveränderungen ab und beeinflusst das Ausgießerlebnis. Bei der Bestellung von individuell gestalteten Großpackungen für Hot-Sauce-Flaschen sollten Sie die Oberflächenbeschaffenheit des Flaschenhalses, den Düseneinsatz und die Deckeldichtung als zusammenhängende Dichtungseinheit betrachten.
Branchenspezifikationen (Oberflächenstandards des Glass Packaging Institute (GPI)) wird der Standard-Flaschenhals für reguläre 5-oz-Woozy-Flaschen festgelegt, der ein durchgehendes Gewinde (CT) Nr. 24-414 aufweist. Für dickflüssigere Saucen können die größeren Verkaufsgrößen einen Weithalsverschluss mit den Maßen 28-400 oder 38-400 verwenden.
Durchflussbegrenzer: Scharfe Saucen auf Essigbasis mit niedriger Viskosität benötigen einen Durchflussbegrenzer aus Polyethylen niedriger Dichte (LDPE) mit Reibpassung, um die Durchflussrate zu begrenzen. Saucen mit dieser Verdickungsrate erfordern eine 0,250-Zoll-Öffnung oder die vollständige Beseitigung der Durchflussbegrenzer.
Standardmäßige Flüssigkeitsbarrieren werden durch die Auswahl von Auskleidungen aus expandiertem Polyethylen (EPE)-Schaumstoff gewährleistet. Die in nationalen Einzelhandelsvertriebsnetzen mit Luftfrachtlogistik eingesetzten hitzeinduktionsbeschichteten Folienauskleidungen dürfen aufgrund von Druckänderungen nicht lecken.
Vergleich der technischen Spezifikationen verschiedener Containerprofile
| Spezifikationsparameter | 5 oz Standardglas Woozy | 8-Unzen-Stout-Glasflasche | 5-Unzen-PET-Quetschflasche | Individuell geformte Glasflasche |
| Preisstaffelung pro Einheit (10.000–50.000 Einheiten) | 0,18 $ – 0,26 $ | 0,34 $ – 0,48 $ | 0,13 $ – 0,20 $ | 0,42 $ – 0,80 $ |
| Vorabgebühr für Werkzeuge / Formen | 0 € (Lagerbestand) | 0 € (Lagerbestand) | 0 € (Lagerbestand) | 8.000 – 25.000 US-Dollar |
| Maximale Heißfülltemperatur | 195°F (90°C) | 195°F (90°C) | 140°F (60°C) | 195°F (90°C) |
| Palettendichte (Einheiten/Palette) | 3.456 Einheiten | 2.160 Einheiten | 4.200 Einheiten | Variable |
| Spezifikation der Seitenwandstärke | 1,8 mm ± 0,3 mm | 2,2 mm ± 0,3 mm | 0,8 mm ± 0,1 mm | 2,0 mm ± 0,4 mm |
| Zielwert für Transportverluste | 1,0 % – 2,0 % | 1,0 % – 1,5 % | < 0.1% | 2,0 % – 3,0 % |
TLC-Pleite & Logistikökonomie
Die besten Flaschen für scharfe Saucen bei Großbestellungen lassen sich erst nach Prüfung der Gesamtkosten (Total Landed Cost, TLC) und nicht anhand von EXW- oder FOB-Angeboten ermitteln. Schwere Ladungen von Kalk-Natron-Glas erreichen ihr Bruttofrachtgewicht lange bevor sie das gesamte Ladevolumen ausfüllen.
- Nutzlastbeschränkungen: Standardmäßige Komplettladungen (FTL) sind auf ca. 19.958 kg (44.000 lbs) begrenzt. Eine typische Palette mit 3456 Woozy-Glasflaschen wiegt etwa 567 kg (1250 lbs). Obwohl der verbleibende Platz über Kopfhöhe verfügbar ist, können – unabhängig von seiner Nutzung – nur 32 bis 34 Paletten (ca. 110.000 bis 117.000 Flaschen) auf einem einzigen Lkw transportiert werden.
- Meilensteine für Mengenrabatte: Die Reduzierung der Produktionskosten pro Einheit bei der Skalierung von 10.000 Einheiten auf die volle LKW-Ladung (über 100.000 Einheiten) ist auf längere kontinuierliche Ofenläufe und optimierte Glühpläne zurückzuführen (Reduzierung um 18 bis 24 Prozent).
- Qualitätsprüfungsgateways: Verpflichten Sie die Lieferanten, AQL-Berichte (Acceptable Quality Limit) gemäß ISO 2859-1 für kritische Abmessungen, Neigung der vertikalen Achse und innere Spannungen vor der Auszahlung von Überweisungen vorzulegen.
Vergleichende Analyse von Anpassungsmethoden
| Anpassungspfad | Mindestbestellmenge für die Produktion | Zusätzliche Kosten pro Einheit | Einrichtungs- / Werkzeugzeit | Regalwirkung und Markenschutz |
| Druckempfindliche Etikettierung | 1.000 Einheiten | 0,05 $ – 0,12 $ | 1 – 2 Wochen | Standard; ohne Lackierung anfällig für Öl-/Säureablösung. |
| Direkter Siebdruck | 5.000 Einheiten | 0,08 $ – 0,16 $ | 2 – 3 Wochen | Hohe, dauerhafte Tintenhaftung, beständig gegen Heißwaschgänge |
| Individuelle Prägung (In-Mold) | 50.000 Einheiten | 0,02 $ – 0,05 $ | 8 – 12 Wochen | Maximale strukturelle Fälschungssicherheit und haptisches Empfinden |
| Ganzkörper-Schrumpfärmel | 10.000 Einheiten | 0,10 $ – 0,22 $ | 3 – 4 Wochen | Hohe 360°-Grafikfläche; erfordert Inline-Wärmetunnel |
Wie man Flaschen für scharfe Soße im Großhandel auswählt
Um eine reibungslose und effiziente Produktion sowie die Rentabilität der einzelnen Einheiten zu gewährleisten, ist es wichtig zu wissen, worauf beim Einkauf von Hot-Sauce-Flaschen im Großhandel zu achten ist. Die technische Überprüfung der Fertigung sollte sich auf folgende Kernpunkte konzentrieren:
- Abverkauf von Etikettiermaschinen
Werden die Toleranzen für den Außendurchmesser nicht innerhalb von ±1,2 mm eingehalten, werden die Etiketten schief und es bilden sich Blasen während der automatisierten Applikation von Haftetiketten. - Drehmomentkalibrierung
Vergleichen Sie die Eigenschaften des Kappenharzes mit den Einstellungen der mechanischen Verschließmaschine. Polypropylen-Verschlüsse (PP) für Oberflächen aus 24-414-Glas müssen mit einem Anzugsmoment von 12–15 Inch-Pfund (1,3–1,8 Nm) verschraubt werden, um einen flüssigkeitsdichten Verschluss zu gewährleisten und gleichzeitig ein Überdrehen des Gewindes oder ein Versagen der Dichtungsschicht zu verhindern. - Anpassung des thermischen Prozesses
Ist für Ihren Prozess eine Heißabfülltemperatur über 85 °C erforderlich, ist Standard-PET-Kunststoff nicht geeignet. Vermeiden Sie das Zusammenfallen der Flasche während der Produktkühlung unter Vakuum, indem Sie wärmebehandeltes PET oder vorgeheiztes Glas Typ III verwenden.
Häufig gestellte Fragen
Welches typische Design hat der Flaschenhals einer 5-Unzen-Flasche mit scharfer Soße?
Die Standardausführung ist 24-414 CT (Durchgehendes Gewinde), die für die Montage von Reibpassungs-Düsenreduzierern und Standard-Schraubkappen mit durchgehendem Gewinde vorgesehen ist.
Sind PET-Kunststoffflaschen als Alternative zu Glasbehältern für die kommerzielle Heißabfüllung geeignet?
Standard-PET verformt sich bei Temperaturen über 60 °C. Für die Heißabfüllung bei Temperaturen über 82 °C müssen dickwandige PET-Kunststoffe aus Natronkalkglas Typ III oder speziell entwickelte, wärmehärtende PET-Harze verwendet werden.
Welche Bruchtoleranz ist bei Glaslieferungen in großen Mengen akzeptabel?
Normalerweise ist in den Lieferverträgen für Hochgeschwindigkeitsabfüllung und Transport eine Schadensquote von 1–2 % vorgesehen. Übersteigt der Schaden diesen Betrag, sollte unverzüglich ein Frachtbrief zur Schadensregulierung ausgestellt werden.
Was ist die Ursache für das Versagen von Glasflaschen beim Befüllen mit heißem Wasser?
Ein Thermoschock entsteht durch eine schnelle Temperaturänderung, die zu einer stärkeren Ausdehnung der Innenwand führt als die der Außenwand. Dadurch entsteht eine Zugkraft, die vorhandene Mikrorisse weiter vergrößert. Thermische Schäden an Flaschen lassen sich vermeiden, indem man sie auf maximal 100 °F (ca. 55 °C) vor der Abfülltemperatur vorwärmt.
Welche Mindestwandstärke ist für automatisierte Hochgeschwindigkeits-Abfüllanlagen erforderlich?
Dies liegt daran, dass Glasbehälter für scharfe Saucen eine Mindestwandstärke von 1,8 mm aufweisen müssen, um der seitlichen Belastung durch Förderbänder und dem vertikalen Drehmoment von mechanischen Verschließmaschinen standzuhalten.
Prüfen Sie Ihre Thermofüllprofile, ermitteln Sie die tatsächlichen Frachtkosten und lassen Sie die Formen stichprobenartig prüfen, bevor Sie Produktionsverträge für große Stückzahlen abschließen. Sprechen Sie noch heute mit unseren Verpackungsingenieuren, um technische CAD-Zeichnungen zu besprechen, Polarisationsmessungen zu erhalten und sich attraktive Preise für Großaufträge zu sichern.

 DE
 EN
 FR
 IT
 ES
 CS
 PT
 NL
 PL
 TR
 AR
 KO
 JA
 ZH
 RU
 HU