Úvod
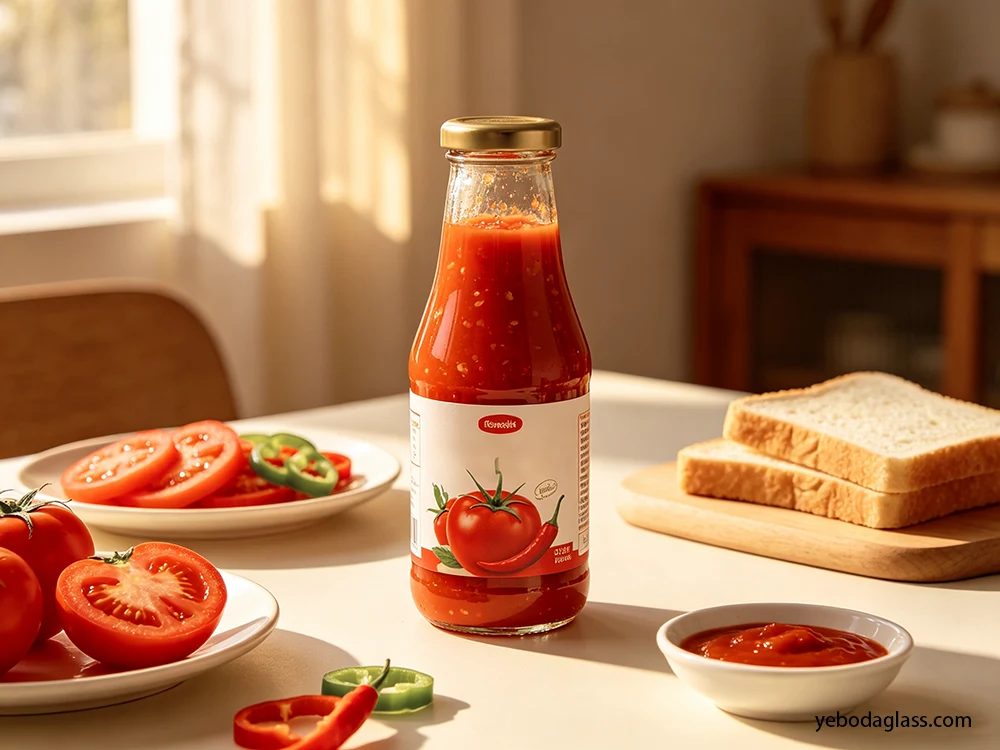
Rozdíl mezi transakčním makléřem skla a výrobním partnerem je v komerčním škálování omáčky snadno patrný. Rozdíl mezi transakčním makléřem skla a výrobním partnerem je v komerčním škálování omáčky dobře zastoupen. Při hodnocení velkoobchodní lahve s pálivou omáčkouJe důležité zvážit nejen základní cenu produktu, ale také kvalitu žíhání za studena, rovnoměrnost tloušťky stěny a ekonomiku přepravy na pozemním dopravníku. Levnější kontejner, který se rozbije při nárazu na lince plnění za tepla nebo utrpí mikropraskliny během transoceánské přepravy, bude mít další dopad na hrubé marže nad rámec inflace cen surovin. Při objednávání od zavedeného výrobce skla výrobci lahví na pálivé omáčkyJe třeba vypočítat tolerance tepelných šoků, spolu s objemovými limity přepravy a dlouhodobými rezervami na údržbu forem.
Tepelná fyzika a materiálová integrita
Pasterizace za horkého plnění se obvykle provádí při teplotách v rozmezí 82 °C až 90 °C a je testem molekulární síly komerční kvality. skleněné nádobyNejlepší výrobci lahví na pálivé omáčky používají sodno-vápenaté sklo typu III, které je navrženo tak, aby odolalo extrémním teplotním změnám až do 47 °C mezi údaji na teploměru za horka a za studena; sklo je řádně žíhané.
Nepravidelný proces sklářství má za následek lokalizované ochlazovací napětí v oblasti paty lahve a jejího konce, které způsobuje katastrofální praskání na automatických stáčecích linkách. Zbytkové napětí v rámci výrobního závodu bude udržováno v přijatelných mezích (obvykle temper 3 nebo nižší) pro meze temperovacího čísla s nezávislým testováním na základě Norma pro zkoumání polariskopem ASTM C148.
- Meze tepelného šoku: Komerční sodnovápenaté sklo typu III odolá rychlým změnám teploty až do 60 °C. Nežíhané varianty mají sklon k rychlému selhání během proplachování párou a plnění za horka, což vede k překročení přijatelných úrovní ztrát na balicí lince.
- Rovnoměrnost bočnic: Vysokorychlostní inline uzavíračky s aplikačním krouticím momentem 12 až 15 palců na libru (12 až 15 palců na libru) potřebují minimální tloušťku bočnice 1,8 mm; tenká bočnice menší než 1,2 mm může být náchylná k rozdrcení během mechanického uzavírání nebo stohování.
- Soulad s předpisy: Lahve na pálivé omáčky obsahující materiály vhodné pro potravinářství podléhají přísným regulačním předpisům podle mezinárodních norem pro FDA 21 CFR 177 Nepřímé potravinářské přídatné látky a nařízení EU 10/2011 o plastových materiálech a předmětech, včetně nulového vyluhování těžkých kovů v kyselých recepturách pálivých omáček (pH
Mechanika těsnění, normy povrchové úpravy a řízení dávkování
Povrchová úprava kelímku je důležitá také ze dvou důvodů: utěsní se při změnách tlaku a ovlivní zážitek koncového uživatele z nalévání. Při objednávání velkoobchodních balení lahví na pálivou omáčku na míru zvažte povrchovou úpravu hrdla, vložku otvoru a vložku víčka jako kombinovanou těsnicí jednotku.
Průmyslové specifikace (Normy pro povrchovou úpravu od Institutu pro obaly ve skle (GPI)) určují standardní povrchovou úpravu hrdla pro běžné 5oz lahve Woozy, kterou je kontinuální závit (CT) č. 24-414. Pro hustší omáčky mohou větší maloobchodní velikosti používat povrchovou úpravu se širokým hrdlem v rozmezí 28-400 nebo 38-400.
Reduktory otvoru: Pálivé omáčky s nízkou viskozitou na bázi octa budou potřebovat reduktor otvoru z polyethylenu s nízkou hustotou (LDPE) s třecím uchycením, aby se omezila rychlost průtoku. Omáčky s tímto stupněm zahušťování vyžadují použití otvoru o průměru 0,250 palce nebo úplné odstranění blokády průtoku.
Standardní bariéry proti kapalinám jsou zajištěny výběrem vložek z expandovatelné polyethylenové (EPE) pěny. Vložky z tepelně indukční fólie používané v celostátních maloobchodních distribučních sítích s leteckou nákladní logistikou nesmí propouštět v důsledku změn tlaku.
Porovnání technických specifikací napříč profily kontejnerů
| Parametr specifikace | 140 ml standardní sklenice Woozy | 237 ml lahev ze silného skla | 5 oz PET lahev stlačitelná | Skleněná láhev na míru |
| Úroveň ceny za jednotku (10 000–50 000 jednotek) | 0,18 – 0,26 USD | 0,34 – 0,48 USD | 0,13 – 0,20 USD | 0,42 – 0,80 USD |
| Poplatek za nástroje / formy předem | 0 Kč (akcie) | 0 Kč (akcie) | 0 Kč (akcie) | 8 000 – 25 000 dolarů |
| Maximální teplota horkého plnění | 90 °C (195 °F) | 90 °C (195 °F) | 60 °C (140 °F) | 90 °C (195 °F) |
| Hustota palet (jednotky/paleta) | 3 456 jednotek | 2 160 jednotek | 4 200 jednotek | Proměnná |
| Specifikace tloušťky bočnice | 1,8 mm ± 0,3 mm | 2,2 mm ± 0,3 mm | 0,8 mm ± 0,1 mm | 2,0 mm ± 0,4 mm |
| Cílový limit pro ztráty z tranzitu | 1,0 % – 2,0 % | 1,0 % – 1,5 % | < 0.1% | 2,0 % – 3,0 % |
Rozpis TLC a logistická ekonomika
Nejlepší lahve na pálivé omáčky pro hromadné objednávky lze určit pouze po ověření celkových nákladů na přepravu (TLC), nikoli na základě cenových nabídek Ex Works (EXW) nebo Free on Board (FOB). Těžké náklady sodno-vápenatého skla dosáhnou své celkové přepravní hmotnosti dlouho předtím, než zaplní veškerý objem nákladového prostoru.
- Omezení užitečného zatížení: Standardní přeprava celokamionových zásilek (FTL) bude omezena na přibližně 44 000 liber (19 958 kg). Typická paleta s 3456 skleněnými lahvemi Woozy váží přibližně 1250 liber – a ačkoli je k dispozici zbývající fyzický prostor nad hlavou, ať už je využíván, nebo ne, na jednom kamionu lze přepravit pouze 32–34 palet (přibližně 110 000 až 117 000 lahví).
- Milníky objemových slev: Snížení výrobních nákladů na jednotku při škálování z 10 000 kusů na úroveň plného nákladu kamionů (100 000+ kusů) je způsobeno delšími nepřetržitými provozy pece a optimalizovanými žíhacími plány (snížení o 18 %–24 %).
- Brány kontroly kvality: Požadovat od dodavatelů, aby před odesláním plateb bankovním převodem poskytli zprávy o AQL (Acceptable Quality Limit) podle norem ISO 2859-1 pro kritické rozměry, sklon svislé osy a vnitřní napětí.
Srovnávací analýza metod přizpůsobení
| Cesta přizpůsobení | Minimální objednávací množství pro výrobu | Přidané náklady na jednotku | Čas na nastavení / obrábění nástrojů | Ochrana police a značky |
| Tlakové značení | 1 000 jednotek | 0,05 – 0,12 USD | 1 – 2 týdny | Standardní; náchylné k odlupování olejem/kyselinami bez laku |
| Přímý sítotisk | 5 000 jednotek | 0,08 – 0,16 USD | 2 – 3 týdny | Vysoká; permanentní vazba barvy odolná vůči horkému mytí |
| Zakázková ražba (do formy) | 50 000 jednotek | 0,02 – 0,05 USD | 8 – 12 týdnů | Maximální; strukturální ochrana proti padělání a hmatový pocit |
| Smršťovací návleky na celé tělo | 10 000 jednotek | 0,10 – 0,22 USD | 3 – 4 týdny | Grafická plocha s vysokým 360° záběrem; vyžaduje zabudovaný tepelný tunel |
Jak vybrat velkoobchodní lahve na pálivou omáčku
Pro zajištění čisté vysokorychlostní výrobní linky a ziskovosti jednotky je důležité pochopit, s čím porovnávat při nákupu velkoobchodních lahví na pálivé omáčky. Technická kontrola výroby by se měla zaměřit na tyto klíčové body:
- Výprodej etiketovacích strojů
Pokud tolerance vnějšího průměru nebudou dodrženy v rozmezí ±1,2 mm, štítky se budou zkreslovat a během aplikace automatizovaných tlakově citlivých štítků se budou tvořit bubliny. - Kalibrace točivého momentu
Porovnejte vlastnosti pryskyřice pro uzávěry s nastavením mechanického uzávěru. Polypropylenové (PP) uzávěry používané na skleněných povrchových úpravách 24-414 je třeba aplikovat s utahovacím momentem 12-15 palců na liber (12-15 palců na libru), aby se zajistilo těsné uzavření a zároveň se zabránilo stržení závitu nebo selhání utěsnění vložky. - Párování tepelných procesů
Pokud je pro váš proces nutná teplota plnění za horka nad 84 °C, pak standardní PET plast není volbou. Zabraňte zhroucení lahve během chlazení produktu pomocí vakuového plnění použitím tepelně upraveného PET nebo předehřátého skla typu III.
Často kladené otázky
Jaká je typická povrchová úprava hrdla 140ml lahve na pálivou omáčku?
Standardní povrchová úprava je 24-414 CT (kontinuální závit), která je určena pro montáž redukčních otvorů s třecím uzávěrem a standardních šroubovacích uzávěrů s kontinuálním závitem.
Je PET plastová lahev životaschopná v komerčních aplikacích plnění za tepla jako alternativa ke skleněným obalům?
Standardní PET se deformuje při teplotách nad 60 °C (140 °F). Pro plnění za horka při teplotách 180 °F a více musí být použito silnostěnné sodnovápenaté sklo typu III nebo speciálně navržené tepelně vytvrzované PET pryskyřice.
Jaká je přijatelná tolerance rozbití pro přepravu hromadného skla?
V dodavatelských smlouvách je obvykle zahrnuta příplatek za škodu ve výši 1–2 % pro vysokorychlostní plnění a přepravu. Pokud je poškození vyšší než tato částka, je třeba okamžitě sepsat pojistné plnění (BOL) pro vymáhání škody z pojišťovny.
Co je zodpovědné za selhání skleněných lahví při jejich plnění za horka?
Tepelný šok je způsoben rychlou změnou teploty, která způsobuje roztažení vnitřní stěny, jež převyšuje roztažení vnější stěny, a tím vytváří tahovou sílu, která tlačí na stávající mikrotrhliny. Tepelnému selhání lahví lze zabránit jejich předehřátím na teplotu do 38 °C od teploty plnění.
Jaká je nejmenší potřebná tloušťka stěny u vysokorychlostních automatizovaných stáčecích linek?
Je to proto, že skleněné nádoby na pálivé omáčky musí mít minimální jmenovitou tloušťku stěny 1,8 mm, aby odolaly nárazu z bočního zatížení dopravníků a vertikálnímu točivému momentu od mechanických uzavíraček.
Před uzavřením velkoobjemových výrobních smluv si prohlédněte profily termického plnění, zjistěte skutečné náklady na přepravu na místě a zkontrolujte fyzické vzorky forem. Promluvte si ještě dnes s našimi inženýry obalového inženýrství, abyste si prohlédli technické výkresy CAD, získali polaroskopické zprávy o napětí a zajistili si ceny velkoobjemových smluv.
 CS
 EN
 FR
 DE
 IT
 ES
 PT
 NL
 PL
 TR
 AR
 KO
 JA
 ZH
 RU
 HU